

A végső Sunlu PLA-útmutató: Tökéletes beállítások szálazás és vetemedés ellen
Vettél egy tekercs Sunlu PLA-t, de az első nyomtatás úgy néz ki, mint egy pókháló? Vagy a rétegek nem tapadnak megfelelően egymáshoz? Ne aggódj. A Sunlu a piac egyik legnépszerűbb filamentje (ár-érték aránya kiváló), de néha kissé kényes, ha a hőmérséklet nem pontosan megfelelő.
Mi, a 3DDruckBossnál hetente kilométernyi Sunlu PLA-t nyomtatunk el. Ebben az útmutatóban megosztjuk belső profiljainkat, amelyekkel jó eredményeket érünk el.
A rövid válasz: Sunlu PLA puskázó
Ha sietsz, íme a bevált beállításaink:
| Beállítás | Érték (ajánlott) |
|---|---|
| Fúvóka hőmérséklete | 205°C - 215°C (ideális: 210°C) |
| Fűtött tárgyasztal | 50°C - 60°C |
| Nyomtatási sebesség | 50 - 100 mm/s |
| Ventilátor | 100% (a 2. rétegtől) |
| Visszahúzás (közvetlen meghajtás) | 0.8mm - 1.5mm @ 35mm/s |
| Visszahúzás (Bowden) | 5.0mm - 6.5mm @ 45mm/s |
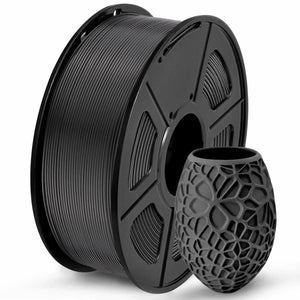
Sunlu PLA 1 kg-os filament (1.75 mm)
Műhelyünkben ellenőrzött minőség szűk tűrésekkel (±0.02 mm). Nem tömődik el, tiszta a feltekercselés, és optimális a rétegtapadás – tökéletesen összehangolva a Bambu Lab, Creality, Anycubic és Prusa nyomtatókkal.
Profi tipp: A Sunlu PLA gyakran 5-10°C-kal melegebben nyomtatandó, mint a standard PLA. Ha az extruder „kattog”, emeld a hőmérsékletet!
Hőmérséklet-torony: Miért a 210°C az ideális érték?
Sok gyártó „190-220°C”-ot ír a csomagolásra. Ez óriási tartomány. Kinyomtattunk egy hőmérséklet-tornyot, hogy lássuk, hol a legjobb a rétegtapadás, és hol szűnik meg a szálazás.
Eredményünk:
- 200°C alatt: Az anyag gyakran túl viszkózus, ami alulextrudáláshoz vezet.
- 220°C felett: Erős szálképződés (finom szálak), és a részletek elmosódnak.
- A győztes: 210°C-on kaptuk a legegyenletesebb felületeket és a stabil alkatrészeket.
Visszahúzási beállítások: Kevesebb szálképződés
A Sunlu PLA legnagyobb problémája gyakran a szálképződés. Ez azért van, mert az anyag nagyon folyékonnyá válik.
Bowden-extruderhez (például Ender 3 V2, Anycubic Kobra Go)
Itt hosszabb visszahúzásra van szükség. Állítsd be a következőket a Cura vagy a PrusaSlicer programban:
- Távolság: 6.0 mm
- Sebesség: 45 mm/s
- Z-Hop: Ki (Sunlu esetén gyakran több szálképződést okoz)
Direct Drive-hoz (például Creality K1, Bambu Lab, Prusa MK4)
Itt óvatosnak kell lenned. A túl nagy visszahúzás eltömíti a hotendet.
- Távolság: 0.8 mm
- Sebesség: 35 mm/s
Színkülönbségek: Figyelj a fehérre és a Silk változatra!
Nem minden Sunlu PLA egyforma. A pigmentek megváltoztatják az olvadási tulajdonságokat.
- Sunlu PLA White: Gyakran magasabb hőmérsékletet igényel (kb. 215°C), mivel a fehér pigment (titán-dioxid) megváltoztatja a hővezetést. Ha túl alacsony hőmérsékleten nyomtatsz, rossz lesz a rétegek tapadása.
- Sunlu Silk PLA: Fantasztikusan néz ki, de mechanikailag gyengébb. Nyomtasd lassabban (legfeljebb 50 mm/s sebességgel) a maximális fényességért.
- Sunlu Matte PLA: Könnyebben eltömődik. Ha lehet, mindenképpen használj 0.6 mm-es fúvókát, vagy rendszeresen tisztítsd a fúvókádat.
Utánpótlásra van szükséged? Itt megtalálod a raktárkészletünket (közvetlenül Németországból szállítva):
» Ugrás a Sunlu kategóriához
Összegzés: Jó a Sunlu PLA?
Határozottan. Ha egyszer „belőtted” a beállításokat, ez az egyik legmegbízhatóbb „igásló” filament dekorációkhoz és prototípusokhoz. Az ára verhetetlen, ha tudod, hogyan kell nyomtatni vele.
Problémák a nyomtatással?
Egyszerűen írj nekünk e-mailt, vagy nézz be a csevegésbe. Nemcsak az értékesítésben segítünk, hanem akkor is, ha a nyomtató sztrájkol.
Szállítás Németországból · Támogatás a 3DDruckBosstól